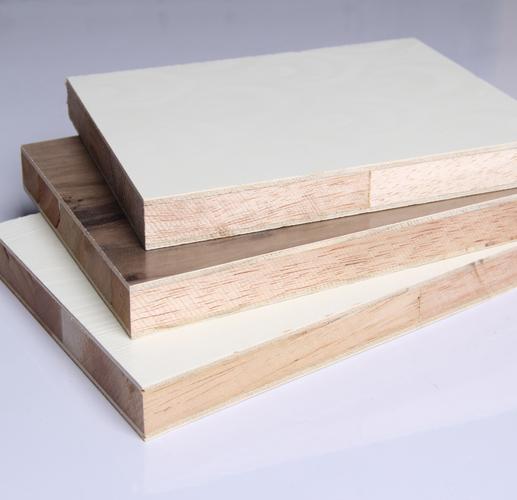
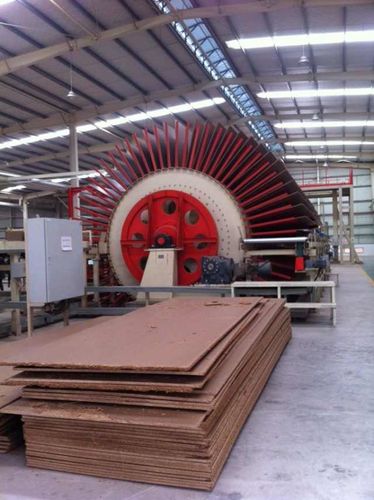
人造板工艺学实验 从原料到成板的探索之旅
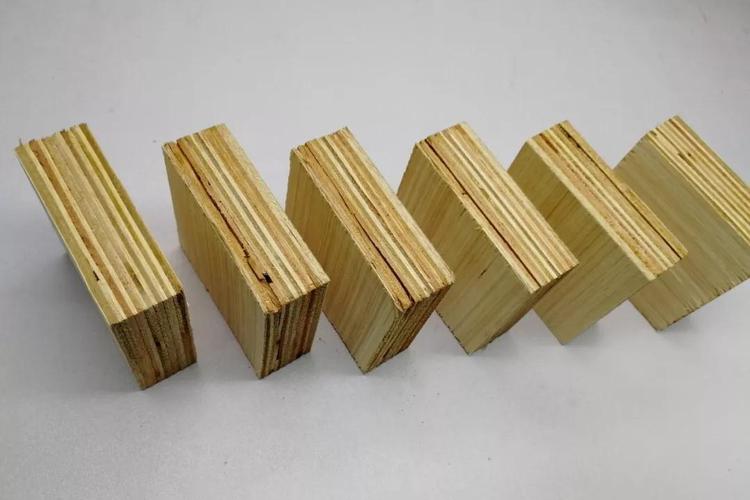
人造板工艺学实验是木材科学与工程专业学生的重要实践环节,旨在通过动手操作深入理解人造板生产的原理与流程。本文以胶合板、刨花板和纤维板为例,介绍其实验步骤、关键工艺参数及性能测试方法,帮助读者掌握从原料到成板的全过程。
一、实验目的
- 掌握人造板生产的基本工艺路线;
- 熟悉热压机、涂胶机等设备的使用;
- 探究工艺参数(如施胶量、热压温度、时间、压力)对板材性能的影响;
- 学会检测人造板的物理力学性能,如密度、含水率、静曲强度、内结合强度等。
二、实验原料与设备
- 原料:木材单板(胶合板用)、刨花(刨花板用)、木纤维(纤维板用)、胶黏剂(脲醛树脂、酚醛树脂等)、固化剂、防水剂等;
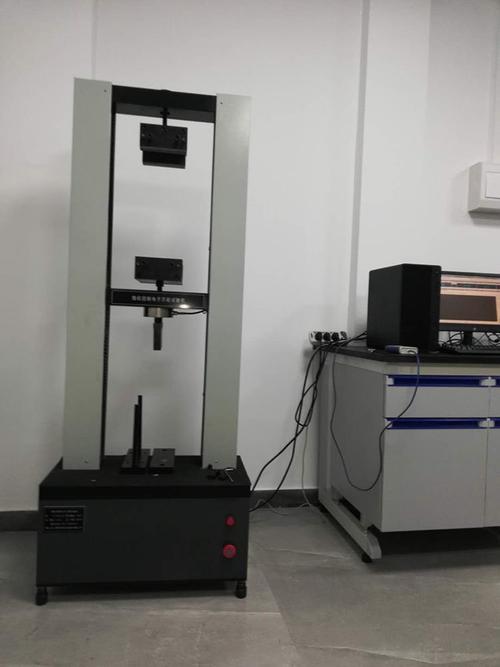
- 设备:涂胶机、热压机、万能力学试验机、烘箱、天平、游标卡尺等。
三、实验步骤(以胶合板为例)
- 单板准备:选择无缺陷的单板,裁切成一定尺寸,干燥至含水率6-8%;
- 涂胶:采用辊涂或喷涂方式,将配好的胶黏剂均匀涂布在单板表面,施胶量一般为200-300 g/m²(双面);
- 组坯:按相邻层纤维方向垂直的原则组坯,通常为奇数层;
- 预压:在冷压机中预压,使板坯初步成型,压力约0.5-1.0 MPa,时间5-10 min;
- 热压:将板坯送入热压机,设定温度120-150°C,压力1.0-1.5 MPa,时间根据板厚确定(约1 min/mm);
- 冷却与裁边:热压后缓慢卸压,取出板材冷却,裁去毛边;
- 性能测试:按国家标准测试密度、含水率、静曲强度、弹性模量、胶合强度等。
四、关键工艺参数分析
- 施胶量:影响胶合强度和成本,过低导致胶合不良,过高则增加成本且可能透胶;
- 热压温度:温度升高可加速胶固化,但过高会使木材降解;
- 热压时间:需保证胶层充分固化,时间过短则固化不完全,过长则效率降低;
- 热压压力:压力影响板坯密实度和胶液渗透,过高会压溃木材,过低则结合不牢。
五、性能测试与评价
- 密度:采用排水法或几何法测定;
- 含水率:烘干法测定;
- 静曲强度(MOR)和弹性模量(MOE):三点弯曲试验;
- 内结合强度(IB):垂直板面拉伸试验;
- 吸水厚度膨胀率:24小时水浸测试。
六、实验注意事项
- 胶黏剂配制需按比例准确称量,搅拌均匀;
- 热压操作注意安全,防止烫伤;
- 板材性能测试前需在标准环境下平衡含水率;
- 每组实验应设置平行样,确保数据可靠性。
七、结论
通过人造板工艺学实验,可以直观地了解人造板生产的各个环节,掌握工艺参数对产品性能的影响规律。实验不仅培养了学生的动手能力,还加深了对理论知识的理解,为今后从事人造板研发和生产打下基础。
参考文献:
[1] 李坚. 人造板工艺学. 北京:中国林业出版社,2015.
[2] GB/T 9846-2015 普通胶合板.
[3] GB/T 17657-2013 人造板及饰面人造板理化性能试验方法.
如若转载,请注明出处:http://www.ajswood.com/product/29.html
更新时间:2026-10-05 07:24:33